

Промышленная башня десульфуризации из нержавеющей стали: цены 2026
2026-08-12
- Промышленная башня десульфуризации из нержавеющей стали: цены, характеристики и выбор поставщика в 2026 году
- Что такое промышленная башня десульфуризации из нержавеющей стали и зачем она нужна
- Где применяется промышленная башня десульфуризации из нержавеющей стали: отраслевая специфика
- Основные технические характеристики и параметры выбора
- Диапазон цен на промышленные башни десульфуризации в 2026 году
- Как выбрать поставщика: критерии надежности и E-A-T
- Сравнение материалов: что лучше для вашей задачи
- Типичные ошибки при проектировании и закупке
- Логистика, монтаж и экспортные особенности
- FAQ: Часто задаваемые вопросы по десульфуризации
- Заключение и рекомендации по закупке
Промышленная башня десульфуризации из нержавеющей стали: цены, характеристики и выбор поставщика в 2026 году
Промышленная башня десульфуризации из нержавеющей стали — это ключевой элемент систем очистки газов (FGD), предназначенный для удаления диоксида серы (SO₂) из дымовых выбросов энергетических, металлургических и химических предприятий. В условиях ужесточения экологических норм РФ и стран СНГ к 2026 году использование коррозионностойких сплавов (AISI 316L, 904L, дуплексные стали) становится не просто рекомендацией, а обязательным требованием для обеспечения срока службы оборудования свыше 20 лет. Средняя стоимость базовой колонны диаметром 3–5 метров варьируется от 8 до 15 млн рублей в зависимости от марки стали и сложности системы орошения, однако итоговая цена формируется индивидуально под проект.
Данное оборудование критически важно для соблюдения предельно допустимых концентраций (ПДК) вредных веществ. Нержавеющая сталь обеспечивает устойчивость к агрессивным средам, образующимся при взаимодействии сернистого ангидрида с влагой и абсорбентами (известняк, аммиак, магнезия). Выбор правильного материала и конструкции напрямую влияет на операционные расходы (OPEX) завода, снижая частоту ремонтов и простоев. Ниже представлен детальный анализ рынка, технических решений и ценообразования на промышленные башни десульфуризации из нержавеющей стали в текущих экономических реалиях.
Что такое промышленная башня десульфуризации из нержавеющей стали и зачем она нужна
Десульфуризация (обессеривание) — процесс химической нейтрализации серосодержащих соединений. Башня (скруббер) представляет собой вертикальный цилиндрический аппарат, внутри которого происходит контакт загрязненного газа с жидким абсорбентом. Использование нержавеющей стали обусловлено экстремальными условиями эксплуатации:
- Высокая кислотность: pH раствора в зоне орошения может падать до 4–5 единиц, что вызывает интенсивную точечную (питтинговую) коррозию обычных черных металлов.
- Хлоридная агрессия: При использовании морской воды или вторичных вод циклов охлаждения концентрация хлорид-ионов требует применения сталей с высоким содержанием молибдена (Mo).
- Абразивный износ: Суспензии известняка создают абразивную нагрузку на стенки и внутренние элементы.
В 2026 году рынок смещается от использования углеродистых сталей с резиновой футеровкой к цельнометаллическим конструкциям из высоколегированных нержавеющих сталей. Это связано с рисками отслоения футеровки, которые приводят к мгновенной коррозии корпуса и аварийным остановкам производства. Промышленная башня десульфуризации из нержавеющей стали исключает этот риск, обеспечивая монолитность конструкции.
Принцип работы и ключевые узлы
Процесс очистки происходит противотоком или прямотоком. Газ поступает в нижнюю часть башни, поднимается вверх через слой насадки или распылительные уровни, где встречается с капельной фазой абсорбента. Химическая реакция связывает SO₂ в твердые сульфиты или сульфаты, которые затем удаляются из системы.
Ключевые элементы конструкции из нержавейки:
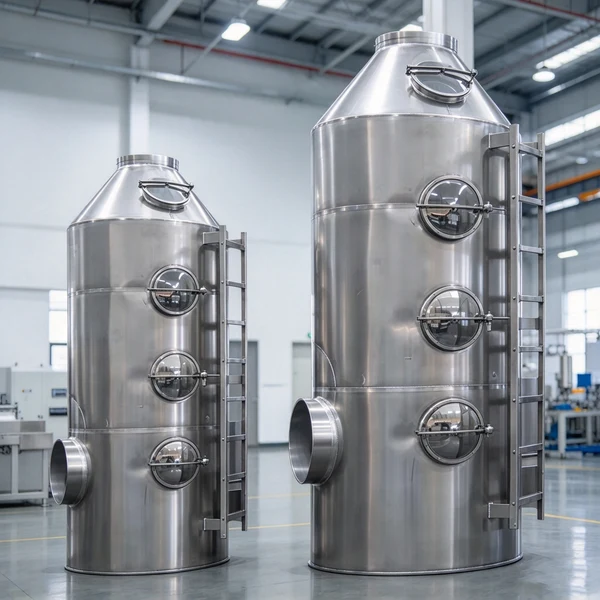
- Корпус (Shell): Обычно изготавливается из AISI 316L или аналогов (03Х17Н14М3). Толщина стенки рассчитывается исходя из ветровых нагрузок и внутреннего давления.
- Система орошения (Spray Headers): Трубопроводы и форсунки, подверженные максимальному износу. Здесь часто применяют супердуплексные стали (например, 2507) или сплавы на основе никеля (Hastelloy C-276) в наиболее нагруженных зонах.
- Брызгоуловители (Mist Eliminators): Устанавливаются в верхней части для предотвращения выноса капель абсорбента в атмосферу. Изготавливаются из профильных листов нержавеющей стали.
- Внутренние опорные решетки: Для удержания насадочных материалов (если используется насадочная башня).
Где применяется промышленная башня десульфуризации из нержавеющей стали: отраслевая специфика
Спрос на промышленные башни десульфуризации из нержавеющей стали неравномерен и зависит от типа производственного цикла. В 2026 году основными потребителями являются следующие сектора:
1. Теплоэнергетика (ТЭЦ и котельные)
Сжигание угля и мазута генерирует огромные объемы SO₂. Современные ТЭЦ переходят на мокрую известняковую десульфуризацию. Для крупных энергоблоков (300–800 МВт) требуются башни диаметром до 15–20 метров. Здесь критична устойчивость к термоциклированию. Часто применяется композитная схема: внешний кожух из углеродистой стали для прочности, внутренний слой из нержавеющей стали 317LMN для коррозионной защиты.
2. Цветная и черная металлургия
Печи обжига, конвертеры и агломерационные машины выделяют газы с высокой концентрацией серы и температурой до 150–200°C перед очисткой. В металлургии часто используются кислые растворы, что требует применения сталей класса 904L или титаносодержащих сплавов. Ошибка в выборе материала здесь приводит к сквозной коррозии за 6–12 месяцев.
3. Нефтегазопереработка и нефтехимия
Установки регенерации катализаторов и печи сжигания сероводородных газов. Специфика — наличие примесей хлора и фтора. В этом секторе стандартная AISI 316 недостаточна; инженеры часто рекомендуют гибридные решения, где контактные зоны выполнены из Hastelloy, а остальная часть башни — из дуплексной стали 2205.
4. Целлюлозно-бумажная промышленность
Сжигание черного щелока в содорегенерационных котлах. Выбросы содержат не только серу, но и соединения натрия, что создает специфическую щелочно-кислотную коррозионную среду. Нержавеющая сталь должна обладать стойкостью к щелочному растрескиванию под напряжением.
Основные технические характеристики и параметры выбора
При запросе коммерческого предложения на промышленную башню десульфуризации из нержавеющей стали заказчик должен предоставить следующий набор данных. Отсутствие этих параметров делает невозможным точный расчет стоимости и эффективности.
| Параметр | Описание и влияние на конструкцию | Типичные значения |
|---|---|---|
| Расход дымового газа | Определяет диаметр башни и скорость газа. Слишком высокая скорость ведет к уносу капель, слишком низкая — к плохому перемешиванию. | 50 000 – 1 500 000 м³/ч |
| Концентрация SO₂ на входе | Влияет на высоту башни, количество уровней орошения и расход абсорбента. | 500 – 5000 мг/м³ |
| Требуемая эффективность очистки | Определяет сложность внутренней структуры. Для достижения 98%+ требуется многоступенчатая система. | 90% – 99.5% |
| Температура газа | Влияет на выбор марки стали и необходимость системы охлаждения перед башней. | 120°C – 180°C |
| Хлорид-ионы (Cl⁻) | Критический параметр для выбора сплава. >20 000 ppm требует супердуплексов или никелевых сплавов. | До 50 000 ppm |
| Материал исполнения | Основной фактор стоимости. От AISI 304 до Hastelloy C-276. | AISI 316L, 2205, 2507, 904L |
Инженерное мнение: выбор между 316L и дуплексом
Частая ошибка закупщиков — попытка сэкономить, выбирая AISI 316L для всех частей башни. Практика показывает, что в зоне входа горячего газа (inlet duct) и на первых уровнях распыления температура и концентрация агрессивных компонентов максимальны. Здесь AISI 316L подвержена питтинговой коррозии уже через 2–3 года. Мы рекомендуем использовать дуплексную сталь (тип 2205 или 2507) для нижней трети башни и входного патрубка, а верхнюю часть (зона чистого газа) выполнять из 316L. Это снижает общую стоимость металла на 15–20% по сравнению с полным исполнением из суперсплавов, но увеличивает срок службы в 2 раза по сравнению с полной 316L.
Диапазон цен на промышленные башни десульфуризации в 2026 году
Стоимость промышленной башни десульфуризации из нержавеющей стали сильно волатильна и зависит от биржевых цен на никель, молибден и хром. В 2026 году наблюдается стабилизация поставок легированных добавок, однако логистические издержки остаются высокими. Цены указаны ориентировочно за металлоконструкцию корпуса и внутренние элементы (без насосов, автоматики и монтажа).
Факторы, формирующие цену
- Марка стали: Переход с AISI 316L на 2507 увеличивает стоимость сырья в 2,5–3 раза.
- Толщина стенки: Для башен большого диаметра (>10 м) толщина может достигать 12–16 мм, что резко увеличивает вес и стоимость.
- Сложность сварки: Нержавеющие стали требуют аргонодуговой сварки (TIG) или полуавтомата в среде защитных газов с контролем межкристаллитной коррозии. Это трудоемкий процесс, требующий высококвалифицированных сварщиков с допусками НАКС/ASME.
- Геометрия: Наличие люков, патрубков, усиленных колец жесткости усложняет раскрой и сборку.
Ориентировочная стоимость (EXW завод-изготовитель)
| Тип / Размер | Материал | Производительность (газ) | Цена (млн руб.) | Срок изготовления |
|---|---|---|---|---|
| Малая модульная | AISI 316L | до 20 000 м³/ч | 2.5 – 4.5 | 4–6 недель |
| Средняя промышленная | AISI 316L / 2205 (гибрид) | 50 000 – 100 000 м³/ч | 8.0 – 14.0 | 2–3 месяца |
| Крупная энергетическая | 2507 / 904L / плакированная сталь | > 500 000 м³/ч | 35.0 – 80.0+ | 4–6 месяцев |
Важно: Цены не включают доставку, шеф-монтаж и пусконаладочные работы. Для точного расчета необходимо отправить опросный лист производителю.
Как выбрать поставщика: критерии надежности и E-A-T
Рынок производителей промышленных башен десульфуризации из нержавеющей стали неоднороден. Чтобы избежать рисков получения некачественного оборудования, при выборе подрядчика в 2026 году следует руководствоваться следующими принципами:
1. Наличие инженерного бюро и расчетов прочности
Поставщик должен предоставлять расчеты на ветровые и сейсмические нагрузки, а также гидродинамическое моделирование (CFD) процессов внутри башни. Если компания предлагает только “каталожные” решения без адаптации под ваши газы — это риск. CFD-моделирование позволяет оптимизировать расположение форсунок, снижая гидравлическое сопротивление и энергопотребление вентиляторов на 10–15%.
2. Сертификация сварочного производства
Проверьте наличие сертификатов НАКС (Национальное Агентство Контроля Сварки) или международных аналогов (ISO 3834, EN 1090). Качество сварных швов — слабое место нержавеющих конструкций. Непровары или пережоги становятся очагами коррозии. Требуйте предоставления карт ультразвукового контроля (УЗК) или радиографического контроля (РК) сварных швов.
3. Опыт и референс-лист
Запросите контакты действующих объектов, введенных в эксплуатацию 3–5 лет назад. Позвоните главному механику того предприятия. Вопрос один: “Были ли свищи в корпусе?”. Это лучший индикатор качества.
4. Логистика и габариты
Башни диаметром более 3–4 метров часто невозможно транспортировать в собранном виде из-за ограничений автодорог. Производитель должен иметь опыт изготовления транспортабельных узлов (секций) с последующей сборкой на месте заказчика. Качество заводской сборки секций критично: фланцевые соединения должны быть идеально плоскими, чтобы обеспечить герметичность на объекте.
5. Комплексный подход и производственные мощности
Надежный поставщик должен обладать не только сварочным цехом, но и полноценным инженерным отделом для предпроектного анализа. Примером такой комплексной организации является ООО «Хубэй Тайцзяфу Природоохранная инженерия». Компания, базирующаяся в провинции Хубэй (Китай) и работающая на рынке с 2016 года, специализируется на полном цикле реализации экологических проектов: от проектирования и производства до монтажа и сервисного сопровождения.
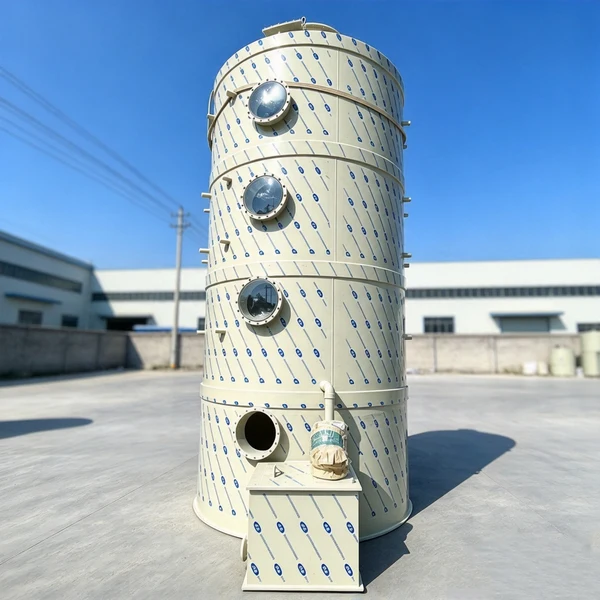
Опыт компании демонстрирует важность гибкого подхода к материалам: помимо нержавеющих сталей, в портфеле решений присутствуют башни из полипропилена, стеклопластика и углеродистой стали с антикоррозионной защитой. Это позволяет подбирать оптимальную конфигурацию не только по цене, но и по химической стойкости к конкретным выбросам заказчика. Строгий внутренний контроль на всех этапах — от входного контроля сырья до финальной проверки герметичности — гарантирует соответствие оборудования заявленным техническим спецификациям и срокам поставки, что особенно важно при реализации крупных генподрядов.
Сравнение материалов: что лучше для вашей задачи
Не существует “лучшей” стали для всех случаев. Выбор зависит от химического состава газов. Ниже приведено сравнение популярных материалов для промышленных башен десульфуризации из нержавеющей стали.
| Материал | Стойкость к коррозии | Стоимость | Применение | Ограничения |
|---|---|---|---|---|
| AISI 316L | Средняя | Низкая | Верхние части башен, низкие концентрации Cl⁻ и SO₂. | Не рекомендуется при T > 60°C и высоких хлоридах. |
| AISI 904L | Высокая | Высокая | Серная кислота, высокие концентрации хлоридов. | Сложность сварки, дефицит на рынке. |
| Duplex 2205 | Очень высокая | Средне-высокая | Зона входа газа, первые уровни орошения. Универсальный выбор. | Требует строгого контроля температуры при сварке. |
| Super Duplex 2507 | Экстремальная | Очень высокая | Морская вода, экстремально агрессивные среды. | Хрупкость при неправильной термообработке. |
| Hastelloy C-276 | Максимальная | Премиум | Критические узлы (форсунки, патрубки). | Используется локально из-за цены. |
Рекомендация: Для большинства промышленных задач в РФ оптимальным является комбинированный подход: корпус из дуплекса 2205, внутренние элементы из 2507 или C-276 в зонах риска и 316L в зоне чистого выхода. Это балансирует CAPEX и долговечность.
Типичные ошибки при проектировании и закупке
Анализ отказов оборудования за последние 5 лет выявляет ряд системных ошибок, которые допускают заказчики и проектные институты:
- Игнорирование конденсата в газоходах до башни: Если газ охлаждается до точки росы перед входом в башню, конденсат с высокой кислотностью скапливается в горизонтальных участках. Если эти участки выполнены из черной стали, они прогорят за месяц. Весь тракт газа должен быть из нержавейки или футерован.
- Неправильный выбор форсунок: Использование дешевых пластиковых форсунок в зоне с высокой температурой приводит к их деформации и нарушению картины распыла. Это снижает эффективность очистки и вызывает локальные перегревы стенок башни.
- Отсутствие дренажных уклонов: В конструкции башни должны быть предусмотрены уклоны днища и трубопроводов для полного слива агрессивной жидкости при остановке. Застой жидкости ускоряет коррозию в разы.
- Экономия на контроле качества сварки: Экономия на неразрушающем контроле (НК) — ложная экономия. Ремонт работающей башни с заменой листа нержавейки стоит в 10 раз дороже, чем качественный контроль при изготовлении.
Логистика, монтаж и экспортные особенности
Поставка промышленной башни десульфуризации из нержавеющей стали требует тщательной логистической подготовки. Нержавеющая сталь чувствительна к механическим повреждениям поверхности (царапины от строп, удары при погрузке), которые нарушают пассивный оксидный слой и снижают коррозионную стойкость.
- Упаковка: Обязательна защита фланцевых поверхностей деревянными или пластиковыми заглушками. Контакт нержавейки с углеродистой сталью (стропы, платформы грузовиков) недопустим без прокладок из резины или дерева, так как частицы железа внедряются в поверхность нержавейки и вызывают ржавчину (“freight rust”).
- Монтаж: Сборка на месте требует использования инструмента из нержавеющей стали или изолированного инструмента. Шлифовка швов должна проводиться кругами, не содержащими железа, чтобы избежать загрязнения поверхности.
- Экспорт: При поставках в страны ЕАЭС необходимо наличие сертификатов соответствия ТР ТС. Для экспорта за пределы СНГ могут потребоваться сертификаты ASME U-Stamp или PED (Pressure Equipment Directive), если башня работает под давлением.
FAQ: Часто задаваемые вопросы по десульфуризации
Какой срок службы башни из нержавеющей стали?
При правильном выборе марки стали и соблюдении технологического режима срок службы составляет 20–25 лет. Для сталей типа 316L в агрессивных средах срок может сократиться до 5–7 лет. Дуплексные стали гарантируют 15+ лет даже в сложных условиях.
Можно ли модернизировать существующую стальную башну, обшив её нержавейкой?
Да, это распространенная практика. Внутрь существующего корпуса из углеродистой стали устанавливается лайнер (вкладыш) из нержавеющей стали. Однако важно обеспечить вентиляцию пространства между стенками, чтобы избежать скрытой коррозии от конденсата.
Влияет ли марка нержавеющей стали на эффективность очистки SO₂?
Напрямую — нет. Эффективность определяется гидродинамикой (площадью контакта газа и жидкости). Однако материал влияет на надежность поддержания этой гидродинамики. Коррозия форсунок или засорение труб продуктами коррозии ухудшает распыл и снижает эффективность очистки со временем.
Почему цены на промышленные башни десульфуризации из нержавеющей стали выросли в 2025-2026?
Рост связан с удорожанием легирующих элементов (никель, молибден), увеличением затрат на квалифицированную сварку и логистику. Также повлиял спрос со стороны модернизации старых ТЭЦ в рамках национальных экологических программ.
Заключение и рекомендации по закупке
Выбор промышленной башни десульфуризации из нержавеющей стали в 2026 году — это стратегическое решение, определяющее экологическую безопасность и экономическую стабильность предприятия. Не стоит рассматривать это оборудование как изолированную единицу; это часть комплексной системы газоочистки. Экономия на материале корпуса неизбежно приведет к росту затрат на ремонты и штрафы за превышение выбросов.
Мы рекомендуем:
- Провести детальный химический анализ дымовых газов перед проектированием.
- Рассмотреть гибридные схемы материалов (дуплекс + супердуплекс) для оптимизации бюджета.
- Требовать от поставщика CFD-моделирование и гарантийные обязательства на целостность сварных швов.
- Планировать бюджет с учетом стоимости жизненного цикла (LCC), а не только начальной цены покупки.
Для получения точного коммерческого предложения, расчета толщины стенок и подбора оптимальной марки стали под ваши конкретные параметры газов, свяжитесь с нашими инженерами. Мы предоставляем полный цикл: от аудита текущей системы до поставки и шеф-монтажа оборудования.
Готовы обсудить ваш проект?
Загрузите техническое задание или опросный лист, и мы подготовим предварительную схему и оценку стоимости в течение 48 часов.
→ Получить расчет стоимости башни десульфуризации
Смотреть готовые проекты и кейсы