

Монтаж десульфурационной башни из нержавейки: цены 2026
2026-08-13
- Монтаж десульфурационной башни из нержавейки: цены 2026 и ключевые факторы стоимости
- Что влияет на стоимость монтажа десульфурационных башен в 2026 году
- Технологические этапы монтажа: от фундамента до пусконаладки
- Сравнение методов монтажа: Поэлементная сборка vs Модульная поставка
- Типичные ошибки при монтаже и их последствия
- Как выбрать подрядчика на монтаж в 2026 году
- Роль комплексного инжиниринга: опыт ООО «Хубэй Тайцзяфу»
- Логистика и экспортные особенности (для международных проектов)
- FAQ: Часто задаваемые вопросы по монтажу и ценам
- Рекомендации по оптимизации бюджета без потери качества
- Заключение и следующий шаг
Монтаж десульфурационной башни из нержавейки: цены 2026 и ключевые факторы стоимости
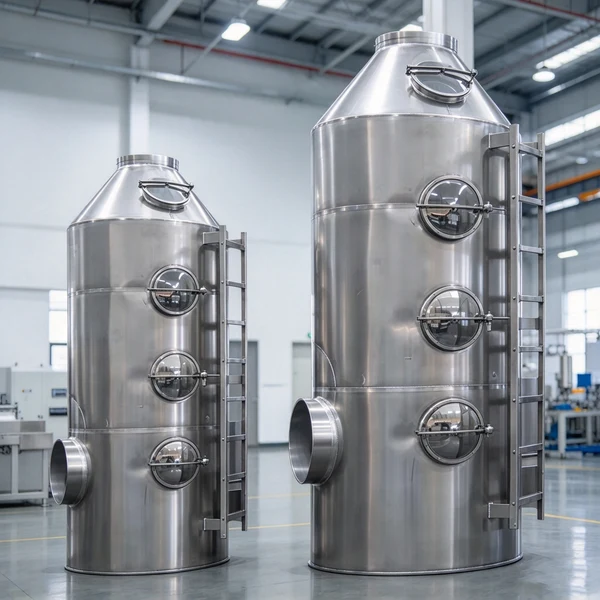
Монтаж десульфурационной башни из нержавейки в 2026 году представляет собой сложный инженерный процесс, требующий строгого соблюдения нормативов ГОСТ и международных стандартов EAC. Стоимость таких работ варьируется от 15% до 35% от общей цены оборудования, в зависимости от высоты конструкции, марки стали (AISI 316L, 904L, дуплекс) и сложности интеграции в существующие производственные линии. Для промышленных предприятий, стремящихся снизить выбросы SOx в соответствии с ужесточенными экологическими требованиями РФ и ЕАЭС, правильный выбор подрядчика и понимание структуры ценообразования являются критическими факторами успешной модернизации.
Данный материал предназначен для главных инженеров, руководителей закупок и технических директоров, которые планируют установку систем мокрой газоочистки. Мы разберем не только прямые сметные расходы, но и скрытые издержки, логистические нюансы поставки нержавеющих конструкций, а также технические требования к сварочным работам в агрессивных средах. Актуальность темы обусловлена ростом цен на специализированные сплавы в 2025-2026 годах и дефицитом квалифицированных сварщиков, аттестованных для работы с высоколегированными сталями.
Что влияет на стоимость монтажа десульфурационных башен в 2026 году
Ценообразование в секторе промышленной газоочистки перестало быть линейным. Если пять лет назад можно было применить условную ставку за тонну металлоконструкций, то монтаж десульфурационной башни из нержавейки сегодня требует детального калькулирования каждого этапа. Рынок 2026 года характеризуется высокой волатильностью цен на никель и молибден — ключевые элементы нержавеющих сплавов, что напрямую сказывается как на стоимости самого оборудования, так и на рисках при монтаже.
1. Марка нержавеющей стали и сложность сварки
Выбор материала определяет технологию монтажа. Башни из стандартной AISI 304 монтируются быстрее и дешевле, однако для десульфурации они подходят редко из-за низкой коррозионной стойкости в кислых средах. Основные затраты приходятся на конструкции из:
- AISI 316L / 1.4404: Стандарт для умеренно агрессивных сред. Требует контроля межкристаллитной коррозии.
- Duplex (2205): Высокая прочность позволяет использовать более тонкие стенки, но требует прецизионного температурного контроля при сварке (не более 100-150°C между проходами).
- Super-austenitic (904L, 6% Mo): Используются в самых жестких условиях. Сварка таких сталей требует инертной газовой защиты высшего качества и отсутствия малейших загрязнений.
Стоимость человеко-часа для сварщика, имеющего допуск НАКС (Национальное Агентство Контроля Сварки) для работы с дуплексными сталями, в 2026 году на 40-60% выше, чем для сварщика по черному металлу. Ошибка в технологии ведет к потере коррозионной стойкости шва, что недопустимо.
2. Габариты и метод сборки
Логистика крупногабаритных грузов остается дорогим удовольствием. Башни диаметром более 3 метров часто невозможно транспортировать в собранном виде. Это диктует выбор метода монтажа:
- Поэлементная сборка на месте: Дешевле в логистике, но дороже в монтаже. Требует организации полноценной строительной площадки, лесов, крановой техники повышенной грузоподъемности и защиты зоны сварки от ветра и влаги.
- Модульная поставка: Заводская сборка крупных узлов (секций). Снижает время простоя предприятия при монтаже, но требует дорогостоящей негабаритной перевозки.
3. Интеграция с существующей инфраструктурой
Часто монтаж десульфурационной башни из нержавейки происходит на действующем производстве без полной остановки технологического процесса. Это требует разработки сложных проектов производства работ (ППР), использования временных байпасов и ночных смен, что увеличивает фонд оплаты труда и стоимость аренды спецтехники.
| Фактор стоимости | Влияние на бюджет (%) | Комментарий эксперта |
|---|---|---|
| Сварочные работы (НАКС) | 35-45% | Ключевая статья расходов. Качество шва = долговечность башни. |
| Крановые работы и леса | 20-25% | Зависит от высоты башни и стесненности площадки. |
| Антикоррозионная обработка изоляции | 10-15% | Необходима для предотвращения внешней коррозии под изоляцией (CUI). |
| Инженерное сопровождение и ППР | 10-12% | Проект адаптации под существующие фундаменты и трубопроводы. |
| Логистика и такелаж | 8-12% | Доставка модулей или листового металла на объект. |
Технологические этапы монтажа: от фундамента до пусконаладки
Процесс установки не ограничивается простым подъемом секций. Качественный монтаж десульфурационной башни из нержавейки включает в себя строгую последовательность операций, нарушение которой на раннем этапе делает невозможным достижение проектных параметров очистки газов.
Подготовка основания и входных патрубков
Нержавеющая сталь имеет коэффициент теплового расширения, отличный от бетона и углеродистой стали. Поэтому перед началом монтажа необходимо провести тщательную проверку анкерных групп. Использование химических анкеров, стойких к вибрациям и температурным перепадам, является обязательным. Особое внимание уделяется сопряжению входного газохода (часто выполненного из углеродистой стали с футеровкой) и корпуса башни из нержавейки. Здесь устанавливается компенсатор, который должен быть смонтирован с предварительным натягом, рассчитанным инженерами на основе термодинамической модели работы печи.
Сборка корпуса и контроль геометрии
При поэлементной сборке каждый лист или рулонная обечайка выверяется лазерным нивелиром. Отклонение от вертикальности не должно превышать 1/1000 высоты башни, но не более 20-30 мм (в зависимости от проектной документации). Для нержавеющих сталей критически важно исключить контакт с углеродистой сталью во избежание внедрения частиц железа в поверхность нержавейки. Это приводит к возникновению очагов питтинговой коррозии в будущем. Все временные крепежи, прихватки и такелажные элементы должны быть изготовлены из того же материала, что и основная конструкция, или иметь защитные прокладки.
Сварочные работы и неразрушающий контроль (НК)
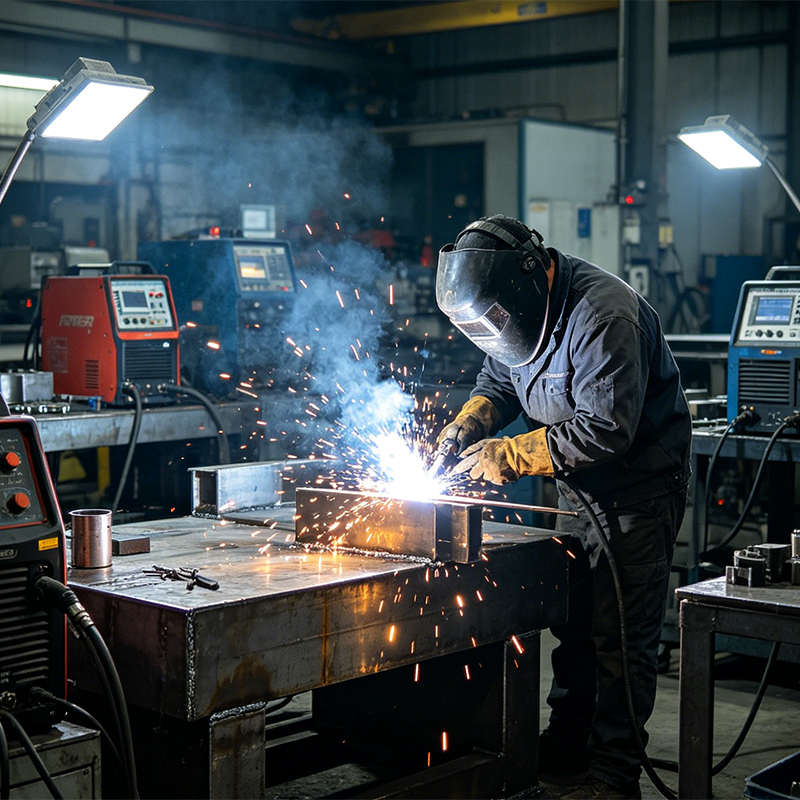
Это самый ответственный этап. Монтаж десульфурационной башни из нержавейки предполагает выполнение кольцевых и продольных швов, которые работают на растяжение и подвержены агрессивному воздействию кислотных конденсатов.
- Подготовка кромок: Механическая зачистка до металлического блеска, обезжиривание ацетоном или специальными спиртовыми растворами.
- Защита обратной стороны шва: Обязательная продувка аргоном внутренней части шва для предотвращения окисления (“сахаризации”) корня шва. Потеря хрома в зоне термического влияния недопустима.
- Контроль: 100% визуальный контроль (VT), выборочный или сплошной капиллярный контроль (PT) для выявления микротрещин. Для ответственных узлов толщиной более 10 мм может применяться ультразвуковой контроль (UT).
Монтаж внутреннего орошения и демистеров
Эффективность десульфурации зависит от контакта газа и абсорбента. Форсунки должны быть установлены строго под проектным углом. Перекос даже на 2-3 градуса может привести к образованию “сухих зон” на стенках башни, где будет происходить усиленное накипеобразование и локальная коррозия. Демистеры (каплеуловители) монтируются с соблюдением герметичности периметра, чтобы исключить проскок капель щелока в выходной газоход, что может повредить downstream оборудование (дымососы, трубы).
Сравнение методов монтажа: Поэлементная сборка vs Модульная поставка
При планировании бюджета на монтаж десульфурационной башни из нержавейки, заказчик часто стоит перед выбором стратегии поставки. В таблице ниже приведено детальное сравнение двух подходов, актуальных для рынка 2026 года.
| Параметр | Поэлементная сборка на площадке | Модульная заводская сборка |
|---|---|---|
| Стоимость монтажных работ | Высокая (до 40% от стоимости оборудования) | Низкая (15-20%, преимущественно стыковка модулей) |
| Требования к площадке | Большая площадь для складирования, резки, вальцовки | Минимальная, только зона выгрузки и крановая зона |
| Качество сварных швов | Зависит от погодных условий и квалификации бригады на месте | Высокое, стабильное, контролируется в цеху (автоматическая сварка) |
| Логистические расходы | Низкие (перевозка листов/рулонов) | Очень высокие (негабарит, разрешение на перевозку) |
| Сроки реализации | Длительные (3-6 месяцев на монтаж) | Короткие (2-4 недели на монтаж) |
| Риски простоев производства | Высокие (длительное присутствие людей и техники) | Минимальные (быстрая врезка в существующую линию) |
Инженерное мнение: Для предприятий, расположенных в труднодоступных регионах или имеющих жесткие ограничения по высоте проезда (мосты, ЛЭП), поэлементная сборка остается единственным вариантом. Однако для крупных химических комбинатов в европейской части РФ или на Урале, где важна скорость вывода системы в эксплуатацию, модульный подход экономически оправдан, несмотря на высокую логистику. Время простоя печи может стоить дороже, чем разница в стоимости доставки.
Типичные ошибки при монтаже и их последствия
Анализ рекламационных случаев за 2024-2025 годы показывает, что большинство проблем с десульфурационными башнями возникает не из-за качества металла, а из-за нарушений технологии монтажа. Ниже приведены наиболее критичные ошибки, которых следует избегать при организации работ.
1. Игнорирование травления и пассивации
После сварки нержавеющая сталь теряет свои защитные свойства в зоне термического влияния. Если подрядчик не выполняет операцию травления (удаление оксидной пленки и внедренного железа) и последующей пассивации, башня начнет корродировать в швах уже через 6-12 месяцев эксплуатации. Это распространенная ошибка экономии на расходных материалах.
2. Неправильный выбор уплотнительных материалов
Использование стандартных резиновых прокладок вместо фторопластовых (PTFE) или EPDM, стойких к кислотам и высоким температурам, приводит к протечкам в фланцевых соединениях люков и трубопроводов. В 2026 году рынок насыщен контрафактными уплотнениями, поэтому требуйте сертификаты соответствия химической стойкости конкретного материала к вашему абсорбенту.
3. Отсутствие компенсации тепловых расширений
Жесткая привязка трубопроводов обвязки к корпусу башни без скользящих опор или компенсаторов приводит к разрушению сварных швов при тепловых циклах (пуск-остановка). Нержавеющая сталь “плывет” сильнее, чем конструкционная сталь каркаса.
4. Загрязнение поверхности углеродистой сталью
Использование одного инструмента (болгарки, щетки) для черного металла и нержавейки. Частицы железа, въедающиеся в поверхность нержавейки, становятся центрами питтинга. Требуйте выделения отдельного “чистого” инструмента и зоны для работы с нержавейкой.
Как выбрать подрядчика на монтаж в 2026 году
Рынок промышленных услуг перегрет. Найти команду, способную качественно выполнить монтаж десульфурационной башни из нержавейки, сложно. При тендерном отборе обращайте внимание не только на цену, но и на следующие маркеры надежности:
- Наличие аттестованных сварщиков (НАКС): Запросите удостоверения конкретных специалистов, которые будут работать на объекте. Проверьте сроки действия их допусков для конкретных групп технических устройств (КТ) и способов сварки (РАД, ММА).
- Опыт работы с аналогичными средами: Попросите референс-лист объектов, где были установлены башни из дуплекса или супер-аустенитных сталей. Опыт монтажа резервуаров для воды не эквивалентен опыту монтажа кислотостойких колонн.
- Собственная лаборатория НК: Наличие собственного оборудования для капиллярного и ультразвукового контроля позволяет оперативно выявлять дефекты, не привлекая сторонние организации и не останавливая процесс.
- Проектная документация (ППР): Качественный подрядчик предоставит детальный проект производства работ, включая схемы строповки, расстановку лесов и график сварки. Если вам предлагают “работать по факту” — бегите.
Роль комплексного инжиниринга: опыт ООО «Хубэй Тайцзяфу»
В условиях, когда требования к качеству монтажа и материалов постоянно растут, все больше предприятий обращаются к подрядчикам, способным обеспечить полный цикл работ — от проектирования до пусконаладки. Ярким примером такого подхода является деятельность компании ООО «Хубэй Тайцзяфу Природоохранная инженерия» (Hubei Taijiafu Environmental Engineering).
Основанная в 2016 году в провинции Хубэй (Китай), компания специализируется на разработке и внедрении природоохранных решений для тяжелой промышленности. Экспертиза «Хубэй Тайцзяфу» охватывает весь спектр задач по очистке газов, включая системы десульфурации и рукавные фильтры. Ключевым преимуществом компании является гибкость в выборе материалов: помимо нержавеющей стали (AISI 316L, 904L, дуплекс), специалисты компании успешно реализуют проекты с использованием полипропилена, стеклопластика и углеродистой стали с антикоррозионной защитой. Это позволяет подобрать оптимальное техническое решение, балансируя между стоимостью и сроком службы оборудования в конкретных химических средах.
Производственная база «Хубэй Тайцзяфу» ориентирована на строгий контроль качества на всех этапах: от входного контроля сырья до финальной приемки готовых узлов. Такой подход минимизирует риски, связанные с геометрическими отклонениями или дефектами сварных швов, еще на стадии изготовления. Компания позиционирует себя не просто как поставщик оборудования, а как технологический партнер, предлагающий решения «под ключ». Инженеры компании участвуют в предпроектном анализе, помогают адаптировать конструкцию башни под существующие ограничения площадки и обеспечивают шеф-монтаж, что особенно важно при работе со сложными сплавами, требующими особых условий сварки.
Для заказчиков, рассматривающих варианты модернизации, сотрудничество с такими интеграторами, как «Хубэй Тайцзяфу», позволяет снизить риски скрытых издержек. Благодаря отлаженной логистике и наличию собственной инженерной команды, компания обеспечивает соблюдение сроков поставки и выполнения проектных обязательств, что в условиях дефицита квалифицированных кадров на локальных рынках становится решающим фактором.
Логистика и экспортные особенности (для международных проектов)
Если ваш проект предполагает импорт оборудования или привлечение зарубежных специалистов, учитывайте изменения в таможенном регулировании 2026 года. Коды ТН ВЭД для частей десульфурационных башен (7308 90, 8417 80) могут подлежать дополнительным проверкам на соответствие техническим регламентам ЕАЭС. Сертификаты EAC должны быть оформлены до начала монтажных работ. Также стоит учитывать удлинение сроков поставки специализированных сварочных материалов (электроды, проволока) из-за логистических цепочек, что требует формирования запаса на складе за 2-3 месяца до начала монтажа.
FAQ: Часто задаваемые вопросы по монтажу и ценам
Какова средняя цена за тонну монтажа нержавейки в 2026 году?
Стоимость варьируется от 80 000 до 150 000 рублей за тонну готовой конструкции, в зависимости от региона, высоты работ и марки стали. Для сплавов типа 904L цена может быть выше из-за необходимости особых условий сварки. Эта цифра включает только монтажные работы, без учета стоимости материалов и крановой техники.
Сколько времени занимает монтаж башни высотой 30 метров?
При модульной поставке — от 2 до 4 недель. При поэлементной сборке на месте — от 2 до 4 месяцев. Сроки сильно зависят от погодных условий (дождь и влажность критичны для сварки нержавейки) и количества одновременно работающих бригад.
Нужно ли проводить гидроиспытания после монтажа?
Да, гидравлические испытания являются обязательным этапом приемки согласно ГОСТ и СНиП. Они проводятся водой с добавлением ингибиторов коррозии, если испытание затягивается. Давление испытаний обычно составляет 1.25-1.5 от рабочего давления. Для открытых скрубберов проводится тест на герметичность водяной завесы и отсутствие протечек в корпусе.
Можно ли монтировать башню зимой?
Да, но с ограничениями. Температура окружающего воздуха не должна опускаться ниже -10…-15°C для сварки аустенитных сталей без специального подогрева и укрытия зоны сварки теплыми палатками. Холодный металл меняет свои свойства, а влага кристаллизуется в швах. Зимний монтаж удорожает смету на 20-30% за счет мероприятий по обогреву.
Какой срок службы правильно смонтированной башни?
При использовании AISI 316L в стандартных условиях и правильном монтаже — 15-20 лет. Для дуплексных сталей и супер-сплавов — 25 лет и более. Ключевое условие — отсутствие коррозии под изоляцией и качественная пассивация швов.
Рекомендации по оптимизации бюджета без потери качества
Экономия на монтаже десульфурационной башни из нержавейки не должна идти в ущерб технологии. Однако есть легальные способы снижения затрат:
- Гибридная конструкция: Использование углеродистой стали с мощной футеровкой (кирпич, резина) для нижней, наиболее нагруженной части, и нержавейки для верхней части и внутренних элементов. Это снижает объем дорогостоящих сварочных работ нержавейкой.
- Предварительная валка на заводе: Заказ обечаек с завода-изготовителя металла с уже завальцованными краями. Это ускоряет сборку на площадке.
- Сезонность: Планирование основных сварочных работ на летний период снижает расходы на обогрев и защиту от осадков.
Заключение и следующий шаг
Инвестиции в систему десульфурации — это не только вопрос экологического compliance, но и долгосрочной экономической стабильности предприятия. Монтаж десульфурационной башни из нержавейки в 2026 году требует профессионального подхода, глубокого понимания металлургии и строгего контроля качества. Ошибки на этапе монтажа необратимы и ведут к дорогостоящим ремонтам в будущем.
Не рискуйте основным производственным активом. Доверьте проектирование, поставку и монтаж специалистам с подтвержденным опытом работы с коррозионно-стойкими сплавами.
Готовы рассчитать стоимость проекта?
Наши инженеры подготовят детальную смету на монтаж десульфурационной башни из нержавейки с учетом всех особенностей вашего производства, логистики и требований технадзора.
Получить коммерческое предложение и техническую консультацию
Вернуться на главную страницу | Каталог нержавеющих емкостей и колонн | Услуги шеф-монтажа