

Промышленный скруббер для десульфуризации дымовых газов из углеродистой стали: цена 2026
2026-08-13
- Промышленный скруббер для десульфуризации дымовых газов из углеродистой стали: цена 2026 и технические параметры
- Что такое промышленный скруббер для десульфуризации дымовых газов из углеродистой стали
- Где применяется промышленный скруббер для десульфуризации дымовых газов из углеродистой стали
- Основные характеристики и технические параметры
- Как выбрать промышленный скруббер для десульфуризации дымовых газов из углеродистой стали
- Сравнение моделей и материалов: Углеродистая сталь против альтернатив
- Диапазон цен на промышленные скрубберы в 2026 году
- Типичные ошибки при выборе и эксплуатации
- Логистика и экспортные особенности
- Рекомендации по покупке и выбору поставщика
- Экспертный взгляд: опыт ООО «Хубэй Тайцзяфу Природоохранная инженерия»
- FAQ: Часто задаваемые вопросы
- Заключение и призыв к действию
Промышленный скруббер для десульфуризации дымовых газов из углеродистой стали: цена 2026 и технические параметры
Промышленный скруббер для десульфуризации дымовых газов из углеродистой стали представляет собой ключевой элемент системы очистки выбросов на предприятиях тяжелой промышленности, энергетике и металлургии. В условиях ужесточения экологических норм РФ и стран СНГ к 2026 году, спрос на эффективные решения по удалению диоксида серы (SO₂) достиг пика. Углеродистая сталь (марки Ст3, 20, 09Г2С) остается наиболее экономически целесообразным конструкционным материалом для корпусов аппаратов большого диаметра, при условии правильной антикоррозионной защиты. Стоимость таких систем варьируется от 1.5 до 12 млн рублей в зависимости от производительности, степени очистки и сложности инженерных решений. Данный материал обеспечивает необходимую механическую прочность при высоких температурных нагрузках, сохраняя конкурентоспособную цену по сравнению с нержавеющими сплавами или титаном.
Эффективность работы скруббера напрямую зависит от гидродинамического режима, качества орошения и состояния защитного футеровочного слоя. Для инженеров-проектировщиков и закупщиков важно понимать, что выбор углеродистой стали диктует строгие требования к контролю толщины стенок и регулярному мониторингу коррозии. В 2026 году рынок предлагает модернизированные модели с улучшенной системой распределения жидкости и автоматизированным управлением pH-баланса абсорбента, что позволяет снизить эксплуатационные расходы на 15-20%. Ниже представлен подробный анализ рынка, технических характеристик и факторов ценообразования.
Что такое промышленный скруббер для десульфуризации дымовых газов из углеродистой стали
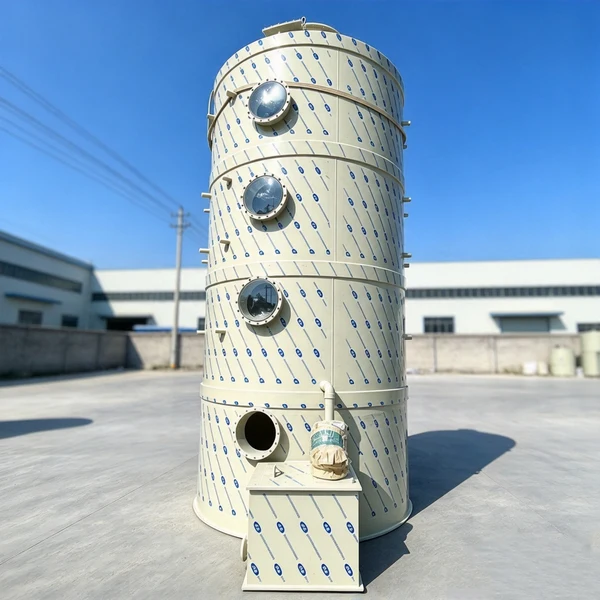
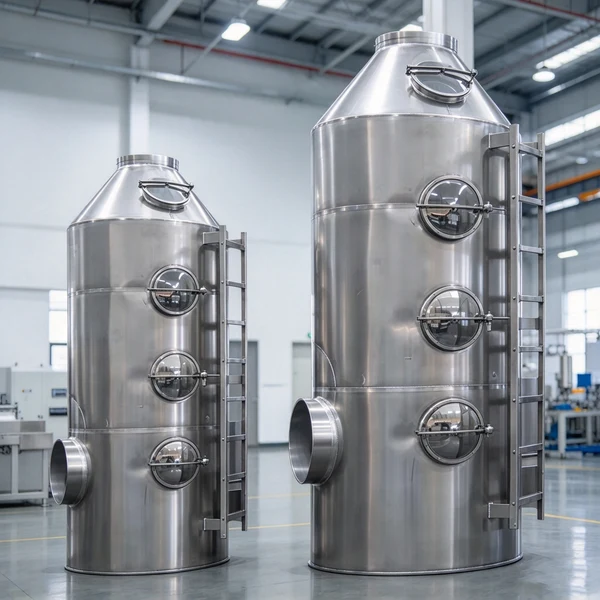
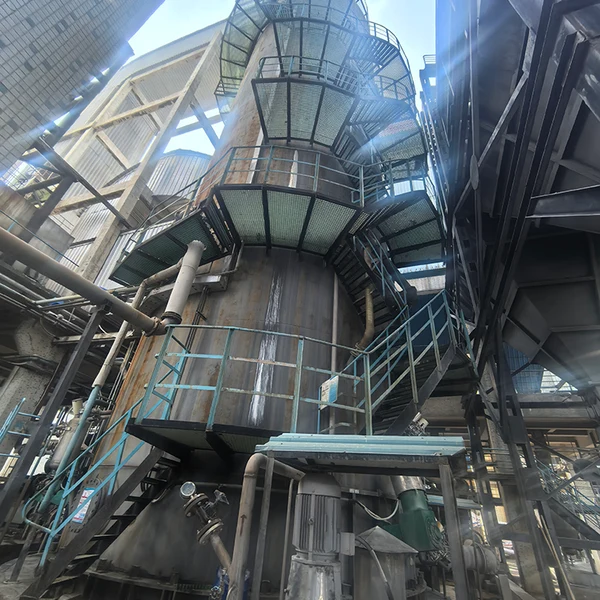
Промышленный скруббер для десульфуризации дымовых газов из углеродистой стали — это массообменный аппарат мокрого типа, предназначенный для извлечения кислых компонентов, преимущественно диоксида серы (SO₂), из потоков отходящих газов. Конструктивная особенность заключается в использовании листового проката из углеродистых сталей для изготовления корпуса, конусов, патрубков и опорных элементов. Это решение обусловлено высокой доступностью материала, простотой сварки и возможностью изготовления крупногабаритных конструкций непосредственно на площадке заказчика.
Однако, углеродистая сталь подвержена интенсивной кислотной коррозии в среде влажных дымовых газов. Поэтому понятие “скруббер из углеродистой стали” всегда подразумевает наличие многослойной системы защиты. Без неё срок службы аппарата не превысит 6-12 месяцев. В современной практике 2026 года применяются следующие методы защиты:
- Резиновая футеровка: нанесение слоев кислотоупорной резины (например, на основе бутилкаучука) толщиной 3-6 мм. Наиболее распространенный метод для скрубберов Вентури и полых распылительных камер.
- Стеклопластиковое покрытие (FRP): нанесение слоев стекловолокна, пропитанного винилэфирными смолами. Обеспечивает отличную адгезию и химическую стойкость.
- Кислотоупорные плитки и кирпич: использование керамики или гранита на специальных замазках. Применяется в зонах с высоким абразивным износом.
- Полимерные покрытия: нанесение эпоксидных или полиуретановых составов толстым слоем (до 2 мм).
Таким образом, когда речь идет о закупке промышленного скруббера для десульфуризации дымовых газов из углеродистой стали, покупатель приобретает не просто металлический бак, а сложный композитный инженерный узел, где сталь выполняет несущую функцию, а защитный слой — барьерную.
Где применяется промышленный скруббер для десульфуризации дымовых газов из углеродистой стали
Сферы применения данных аппаратов обширны и охватывают отрасли, где процессы сжигания топлива или переработки сырья генерируют значительные объемы сернистых соединений. Углеродистая сталь предпочтительна там, где габариты оборудования делают использование дорогих сплавов экономически неоправданными.
1. Тепловая энергетика (ТЭЦ и котельные)
При сжигании угля, мазута или торфа образуется дымовой газ с концентрацией SO₂ от 500 до 2500 мг/м³. Скрубберы устанавливаются после электрофильтров или рукавных фильтров. Типичные параметры: температура газа на входе 120-150°C, расход газа от 50 000 до 500 000 м³/ч. Использование стали марки 09Г2С позволяет работать при пониженных температурах (до -40°C) в зимний период без риска хрупкого разрушения корпуса.
2. Цветная и черная металлургия
В процессах обжига сульфидных руд, плавки меди, никеля и цинка выделяются высоконцентрированные газы. Здесь скрубберы часто работают в режиме полу сухой или мокрой очистки. Агрессивная среда требует усиленной футеровки. Пример: очистка газов от медеплавильного конвертера, где пульсации давления требуют повышенной жесткости корпуса из углеродистой стали толщиной 12-16 мм.
3. Нефтепереработка и нефтехимия
Установки регенерации катализатора, печи нагрева и установки сероочистки. Газы содержат не только SO₂, но и следы H₂S, NOx. Скрубберы из углеродистой стали здесь часто комбинируются с внутренними элементами из нержавеющей стали (форсунки, демистеры).
4. Целлюлозно-бумажная промышленность
Содовые котлы и установки рекуперации химикатов. Специфика — наличие щелочных аэрозолей и специфических органических соединений. Углеродистая сталь хорошо сопротивляется щелочной коррозии, но требует защиты от кислых пиков.
5. Мусоросжигательные заводы (МСЗ)
Сжигание ТБО приводит к образованию сложных газовых смесей. Скрубберы первой ступени очистки часто изготавливаются из углеродистой стали с керамической футеровкой для защиты от абразивного воздействия золы и агрессивных конденсатов.
Инженерное наблюдение показывает, что в 70% случаев выбора углеродистой стали решающим фактором является возможность локального ремонта корпуса сваркой в полевых условиях, что невозможно для стеклопластика или некоторых видов пластика.
Основные характеристики и технические параметры
При формировании технического задания на промышленный скруббер для десульфуризации дымовых газов из углеродистой стали, необходимо учитывать ряд критических параметров. Отклонение от них может привести к снижению эффективности очистки или преждевременному выходу оборудования из строя.
| Параметр | Типичные значения / Диапазон | Примечание |
|---|---|---|
| Материал корпуса | Ст3сп, Ст20, 09Г2С, 10Х17Н13М2Т (для узлов) | Выбор зависит от температуры и региона эксплуатации |
| Толщина стенки корпуса | 6 – 20 мм (+ припуск на коррозию 2-4 мм) | Рассчитывается на прочность и вакуумную устойчивость |
| Производительность по газу | 10 000 – 600 000 м³/ч | Линейная зависимость цены от объема |
| Степень очистки по SO₂ | 85% – 98% | Зависит от типа скруббера и расхода абсорбента |
| Гидравлическое сопротивление | 800 – 2500 Па | Влияет на мощность дымососа |
| Температура входного газа | до 250°C (кратковременно до 300°C) | Требуется система аварийного охлаждения |
| Материал футеровки | Кислотостойкая резина, FRP, Керамика | Ключевой фактор долговечности |
| Срок службы | 10 – 15 лет | При условии ежегодного ТО и ремонта футеровки |
Важно отметить роль внутреннего сопротивления. Для скрубберов Вентури оно выше, чем для полых распылительных аппаратов, но эффективность очистки также выше. Инженеры часто идут на компромисс, выбирая двухступенчатую систему: первая ступень — грубая очистка в полом скруббере, вторая — тонкая доочистка в насадочном или Вентури-скруббере.
Как выбрать промышленный скруббер для десульфуризации дымовых газов из углеродистой стали
Процесс выбора оборудования должен базироваться на тщательном аудите существующих условий производства. Ошибки на этапе проектирования ведут к кратному росту затрат на эксплуатацию. Рассмотрим ключевые шаги.
Шаг 1: Анализ состава дымовых газов
Недостаточно знать только концентрацию SO₂. Необходимо учитывать наличие пыли (зола), хлоридов (HCl), фторидов (HF) и оксидов азота. Хлориды особенно опасны для углеродистой стали, так как вызывают питтинговую коррозию даже под слоем резины при её повреждении. Если содержание хлоридов высоко, требуется увеличение толщины футеровки или переход на более стойкие материалы в зоне входа газа.
Шаг 2: Определение гидродинамического типа
- Полый распылительный скруббер: Низкое сопротивление, высокая надежность, отсутствие забивания. Идеален для запыленных газов. Степень очистки 80-90%.
- Скруббер Вентури: Высокая эффективность (до 98%), но высокое сопротивление и риск абразивного износа горловины. Требует качественной футеровки карбидом кремния или керамикой.
- Насадочный скруббер: Компактные размеры, высокая эффективность массопередачи. Риск забивания насадки солями и пылью. Требует предварительной пылеочистки.
Шаг 3: Расчет материального баланса
Необходимо рассчитать расход абсорбента (обычно известкового молока, соды или аммиачной воды). Избыточный рециркуляционный поток увеличивает энергозатраты на насосы, недостаточный — снижает степень очистки. Для углеродистой стали критичен контроль pH слива. Резкие колебания pH разрушают защитные пленки и ускоряют деградацию футеровки.
Шаг 4: Оценка логистических ограничений
Скрубберы из углеродистой стали часто имеют диаметр более 3 метров. Транспортировка негабаритных грузов требует специальной техники и согласований. Иногда целесообразнее изготовить корпус частями на заводе и провести сборку и сварку на месте, что также влияет на итоговую цену проекта.
Сравнение моделей и материалов: Углеродистая сталь против альтернатив
Почему именно углеродистая сталь? Сравним её с другими популярными материалами для строительства скрубберов.
| Критерий | Углеродистая сталь + Футеровка | Нержавеющая сталь (316L/2205) | Стеклопластик (FRP) | Полипропилен (PP) |
|---|---|---|---|---|
| Стоимость изготовления | Средняя | Высокая (в 3-5 раз дороже) | Средне-низкая | Низкая |
| Механическая прочность | Высокая | Высокая | Средняя | Низкая |
| Температурный лимит | До 250°C (зависит от футеровки) | До 400°C | До 100-120°C | До 90°C |
| Ремонтопригодность | Высокая (сварка + новая футеровка) | Сложная (аргонная сварка) | Сложная (специальные смолы) | Сварка экструдером |
| Вес конструкции | Тяжелый | Тяжелый | Легкий | Очень легкий |
| Применимость для больших объемов | Отлично | Ограничено ценой | Ограничено технологией намотки | Не применимо |
Инженерное мнение: Для газов с температурой выше 120°C и объемом более 50 000 м³/ч, углеродистая сталь с резиновой футеровкой является безальтернативным лидером по соотношению CAPEX (капитальные затраты) и OPEX (эксплуатационные затраты). Стеклопластик начинает деградировать при термических ударах, а нержавеющая сталь становится экономически нецелесообразной.
Диапазон цен на промышленные скрубберы в 2026 году
Ценообразование на промышленный скруббер для десульфуризации дымовых газов из углеродистой стали в 2026 году формируется под влиянием стоимости металлопроката, сложности антикоррозионной защиты и уровня автоматизации. Цены указаны ориентировочно для оборудования российского производства или импорта из дружественных стран, без учета НДС и доставки.
- Малые установки (до 20 000 м³/ч): 1.5 – 3.5 млн руб.
Обычно это компактные модульные решения, часто на базе насосно-вентиляторных блоков. Корпус тонкостенный (6-8 мм). - Средние установки (20 000 – 100 000 м³/ч): 4.0 – 8.5 млн руб.
Наиболее востребованный сегмент для средних котельных и производственных линий. Включает систему рециркуляции шлама и автоматику. - Крупные промышленные комплексы (100 000 – 500 000 м³/ч): 9.0 – 25.0+ млн руб.
Индивидуальное проектирование. Многоступенчатая очистка. Мощные дымососы и системы подготовки абсорбента. Цена сильно зависит от биржевой стоимости стали.
Что влияет на стоимость?
- Марка стали и толщина: Использование низколегированной стали 09Г2С вместо Ст3 увеличивает стоимость металла на 15-20%, но расширяет температурный диапазон эксплуатации.
- Тип футеровки: Качественная импортная резина или многослойное FRP-покрытие могут составлять до 30-40% от стоимости самого корпуса.
- Внутренние элементы: Форсунки из карбида кремния, демистеры из нержавеющей стали, насадка из полипропилена или керамики.
- Автоматизация: Наличие PLC-контроллера, датчиков pH, расходомеров и систем аварийного останова добавляет 10-15% к цене, но существенно снижает риски человеческого фактора.
- Логистика и монтаж: Для крупных объектов монтажные работы на высоте и сварочные работы в стесненных пространствах могут стоить сопоставимо с изготовлением оборудования.
Типичные ошибки при выборе и эксплуатации
Опыт эксплуатации показывает, что большинство проблем со скрубберами из углеродистой стали связано не с качеством металла, а с нарушениями технологического режима или ошибками проектирования.
Ошибка 1: Игнорирование температурных пиков.
Если дымовой газ периодически прогревается выше расчетной температуры (например, при сбросе газов при пуске котла), резиновая футеровка может отслоиться или потерять эластичность. Решение: установка байпасной линии или системы водяного впрыска для аварийного охлаждения.
Ошибка 2: Неправильный выбор абсорбента.
Использование известкового молока без должной фильтрации приводит к образованию твердых отложений (гипса) на стенках и форсунках. Это создает дополнительные нагрузки на насосы и снижает эффективность массообмена. Для углеродистых скрубберов важна равномерность орошения, чтобы избежать сухих зон, где коррозия металла пойдет мгновенно.
Ошибка 3: Экономия на контроле толщины стенок.
Углеродистая сталь корродирует снаружи (атмосферная коррозия) и изнутри (при повреждении футеровки). Отсутствие регулярной ультразвуковой толщинометрии приводит к внезапным свищам. Рекомендуется закладывать конструктивный припуск на коррозию 2-3 мм сверх расчетной толщины.
Ошибка 4: Неучет абразивного износа.
В зонах входа газа и на поворотах потока скорость частиц золы высока. Резина здесь быстро истирается. Необходимо усиливать эти зоны керамическими плитками или листами из износостойкой стали Hardox.
Логистика и экспортные особенности
При поставке промышленного скруббера для десульфуризации дымовых газов из углеродистой стали на экспорт или в удаленные регионы России, важно учитывать габариты. Стандартные железнодорожные платформы ограничивают ширину груза. Скрубберы диаметром более 3.5 метров часто приходится транспортировать в разобранном виде (карты корпуса, днища, патрубки).
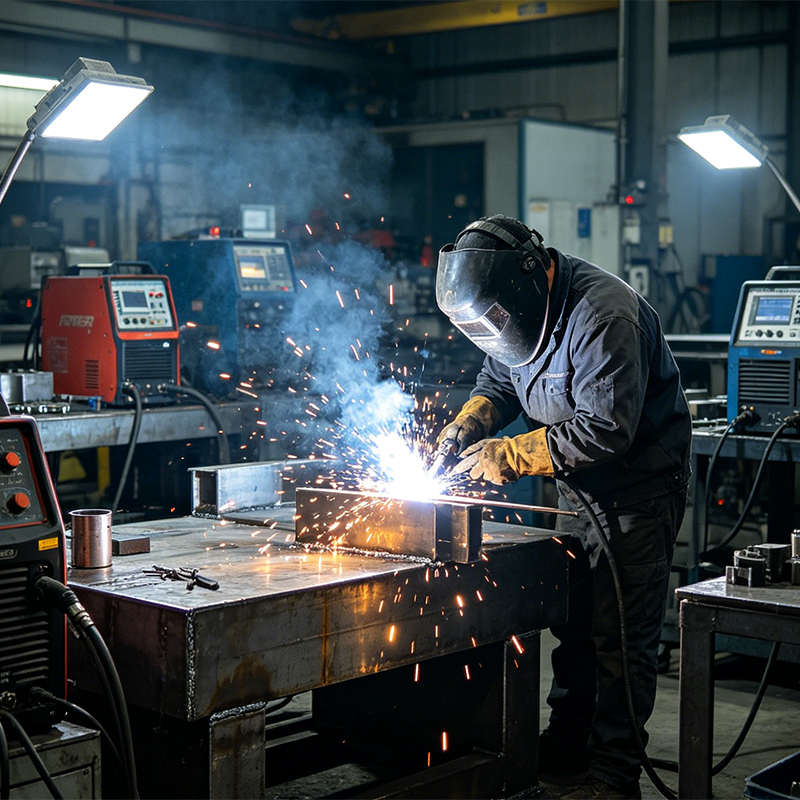
Это требует наличия квалифицированных сварщиков на объекте монтажа, способных выполнять сварку толстостенных металлов с соблюдением технологий предварительного подогрева для предотвращения трещин в швах. Документальное сопровождение должно включать паспорта на материалы, сертификаты на сварщиков, акты неразрушающего контроля (УЗК, рентген) швов и акт гидроиспытаний.
Для стран ЕАЭС обязательна сертификация по техническим регламентам (ТР ТС 032/2013 “О безопасности оборудования, работающего под избыточным давлением”, если скруббер работает под давлением, хотя чаще они работают на разрежении, но могут попадать под действие ТР ТС 010/2011 “О безопасности машин и оборудования”).
Рекомендации по покупке и выбору поставщика
Выбор производителя должен основываться не только на цене, но и на инженерной компетенции. Запросите у поставщика:
- Референс-лист с аналогичными проектами (желательно действующими более 3 лет).
- Расчет гидродинамики (CFD-моделирование) для вашего конкретного случая, подтверждающий отсутствие застойных зон.
- Детальную спецификацию материалов футеровки с указанием производителей сырья.
- Гарантийные обязательства не только на корпус, но и на целостность антикоррозионного покрытия.
Избегайте поставщиков, которые предлагают “универсальные решения” без детального анализа состава ваших газов. Каждый источник выбросов уникален.
Экспертный взгляд: опыт ООО «Хубэй Тайцзяфу Природоохранная инженерия»
В контексте глобального рынка экологического инжиниринга важно опираться на опыт компаний, обладающих глубокой экспертизой в проектировании и производстве газоочистного оборудования. Ярким примером такого подхода является ООО «Хубэй Тайцзяфу Природоохранная инженерия» (Hubei Taijiafu Environmental Engineering Co., Ltd.). Основанная в 2016 году в провинции Хубэй (Китай), эта компания зарекомендовала себя как надежный технологический партнер для промышленных предприятий, стремящихся снизить экологическую нагрузку и соответствовать строгим нормативным требованиям.
Специализация компании идеально коррелирует с рассмотренной темой: одним из ключевых направлений бизнеса является производство систем десульфурации, включая башни из углеродистой стали с различными видами антикоррозионной защиты. Инженеры «Хубэй Тайцзяфу» подчеркивают, что разнообразие материалов (от полипропилена и стеклопластика до нержавеющей и защищенной углеродистой стали) позволяет гибко подбирать исполнение оборудования под конкретный химический состав газов и температурные режимы. Такой подход исключает применение избыточно дорогих материалов там, где достаточно грамотной футеровки углеродистой стали, и наоборот.
Компания реализует полный цикл услуг — от предпроектного анализа и CFD-моделирования до изготовления, монтажа и пусконаладки. Особое внимание уделяется контролю качества: входной контроль сырья, операционный контроль геометрии и герметичности, а также финальные гидроиспытания гарантируют соответствие техническим спецификациям. Благодаря отлаженной логистике, «Хубэй Тайцзяфу» успешно поставляется оборудование как в формате отдельных единиц, так и в виде комплексных решений «под ключ» для энергетики, металлургии и химической промышленности. Их философия «Бережём чистое небо — создаём зелёное будущее с умом» отражает приверженность не просто продажам, а долгосрочному партнерству и технической поддержке на всех этапах жизненного цикла оборудования.
FAQ: Часто задаваемые вопросы
Какой срок службы у скруббера из углеродистой стали?
При качественном нанесении футеровки и соблюдении технологического режима, срок службы корпуса составляет 15-20 лет. Футеровка требует частичного ремонта каждые 3-5 лет и полной замены через 7-10 лет.
Можно ли использовать скруббер из углеродистой стали для очистки газов с высокой концентрацией хлора?
Не рекомендуется. Хлориды вызывают быструю деградацию большинства видов резиновой футеровки и проникающую коррозию стали. Для таких сред лучше использовать титан, хастеллой или специальные термопласты.
Влияет ли температура газа на эффективность десульфуризации?
Да. Чем ниже температура газа (в пределах точки росы + запас), тем лучше растворимость SO₂ в абсорбенте. Однако слишком низкая температура может привести к конденсации кислот и коррозии на участках без футеровки. Оптимальный диапазон на входе в скруббер — 60-90°C после предварительного охлаждения.
Сколько стоит обслуживание такого скруббера в год?
Ежегодное обслуживание включает осмотр, мелкий ремонт футеровки, проверку форсунок и насосов. Ориентировочно это составляет 5-10% от первоначальной стоимости оборудования. Капитальный ремонт с полной заменой футеровки проводится раз в несколько лет и стоит дороже.
Почему выбирают именно углеродистую сталь, а не пластик?
Пластик (ПП, ПВДФ) ограничен по температуре (макс. 90-100°C) и размерам. Для крупных промышленных газовых потоков с температурой выше 100°C углеродистая сталь с футеровкой — единственное технически и экономически приемлемое решение.
Заключение и призыв к действию
Выбор промышленного скруббера для десульфуризации дымовых газов из углеродистой стали в 2026 году — это стратегическое решение, влияющее на экологическую безопасность и экономику предприятия. Правильно спроектированный аппарат из углеродистой стали с надежной антикоррозионной защитой обеспечивает оптимальный баланс между капитальными затратами и долгосрочной надежностью. Ключ к успеху лежит в детальном анализе исходных данных, грамотном выборе типа футеровки и регулярном техническом обслуживании.
Не рискуйте эффективностью вашего производства. Получите индивидуальное технико-коммерческое предложение с расчетом окупаемости и подбором оптимальной конфигурации оборудования под ваши параметры газового потока.
Свяжитесь с нашими инженерами для бесплатной консультации и расчета стоимости: